
福誉科技基于十五年自动化设备使用与制造经验,针对丝杆螺母副行业长期存在的异响、定位漂移、非计划停机等难题,重构整套加工装配流程。在不升级基材等级的前提下,依靠工序顺序革新、微米级钢珠选配、 全流程检测,让 C7 级丝杆模组实际重复定位精度从行业普遍 ±2 丝提升至 ±1 丝,为半导体、激光、精密检测等自动化设备提供高可靠国产传动部件。
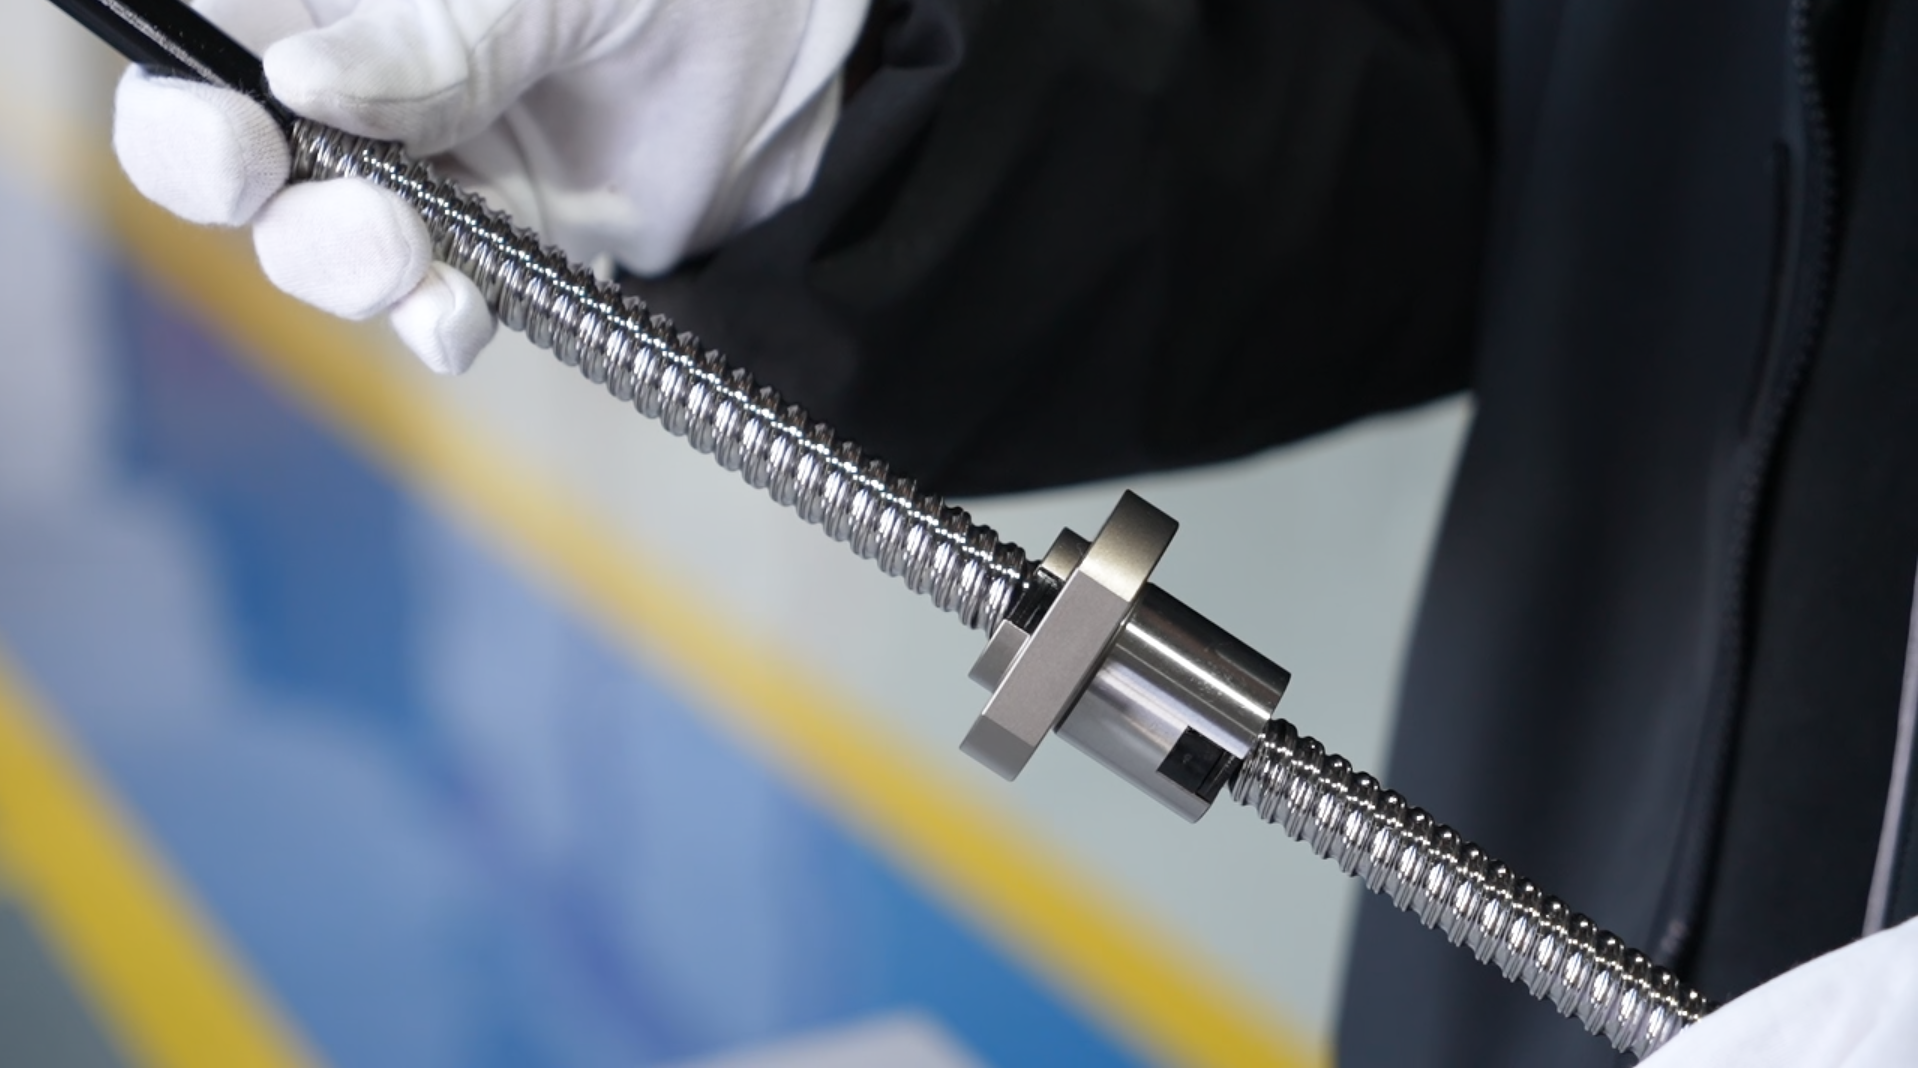
在自动化产线中,丝杆螺母副是决定设备运行表现的核心部件。不少设备厂商采购标称合格的丝杆零部件,装机之后依旧出现振动、精度跑偏、设备报警停机。调研显示,国内不少工厂每月都会遭遇非计划停机,传动部件故障是重要诱因。很多客户没有意识到,市面上流通的丝杆螺母副大多只是标准零部件,属于 “半成品”。
行业普遍采用头部品牌 + 经销商的流通模式,经销商擅长销售,但不具备精密校直、二次加工、钢珠置换能力。终端设备大多是非标工况,防锈镀层、正反丝杆焊接等定制化需求,流通渠道基本无法完成适配。丝杆下料后本身自带直线度偏差,如果直接加工端头,就会出现两端不同心。后续无论选用多好的螺母、钢珠,叠加的系统缺陷都无法消除,这也是很多成品零件上机即故障的根源。
针对这一行业结构性短板,福誉科技确立了先校直,再加工端头,后检验匹配的核心工序,改变行业传统加工顺序。丝杆下料完成后,首先通过激光干涉仪做直线度校直,将直线度控制在 5 丝以内,再开展端头数控加工,从源头规避大小头、不同心带来的振动与噪音问题。钢珠的分选与装配,是决定丝杆副实际性能的关键细节。钢珠失圆、尺寸不一致、装配数量偏差,都会造成高速运行抖动异响,如同车轮失衡;钢珠装配数量一旦超出 2‑4 颗的容错区间,钢珠之间会发生相互碰撞。以 16mm 直径丝杆为例,福誉储备多达 60 款细分规格钢珠,由技师手工筛选、试配,保证螺母内部零间隙。装配完成后,每一套丝杆螺母副必须经过全行程推力拉力检测,螺母全程滑动推力一旦出现突变,说明存在大小头缺陷,直接退回重新选配。
即便面对行业很少承接的特殊定制需求,福誉依旧沿用同一套严苛标准。丝杆做近 10 微米防腐镀铬镀层后,丝杆表面尺寸发生改变,必须重新匹配螺母与钢珠;正反丝杆焊接完成,需要再次校直,保障整体直线度,杜绝定制件性能打折。
内部对比实测条件下,同等 C7 等级丝杆基材,福誉精工模组对比行业一线品牌模组,噪音表现更优,多次定位轨迹几乎完全重合。一线品牌更多依靠结构设计实现降噪优化,福誉选择从零部件底层匹配入手,以钢珠分选、工序管控这种更 “偏执” 的工艺路径,实现整机性能提升。
福誉科技 2011 年成立,早期作为设备使用者深度体会丝杆螺母副各类故障痛点,进而转向自研自产。企业现有 5000㎡生产基地,拥有 150 余项国家专利,产品服务 30000 + 客户,销往全球 105 个国家和地区。每一套出厂产品执行百分百全检测,提供 2 年质保服务。
滚珠丝杆不能只看铭牌上的精度等级。零部件标称达标,不等于组装成模组后性能达标。流通、加工、装配环节的断层,造成大量 “合格零件,不合格整机” 的现象。福誉基于使用者视角反向定义制造工序,把校直前置、微米级选配钢珠、全行程检测纳入标准化生产,为国产直线传动行业提供一套可落地的工艺参考。